

Přemýšleli jste někdy nad tím, proč stroj Jolt Squeeze zůstává slévárenským základem?
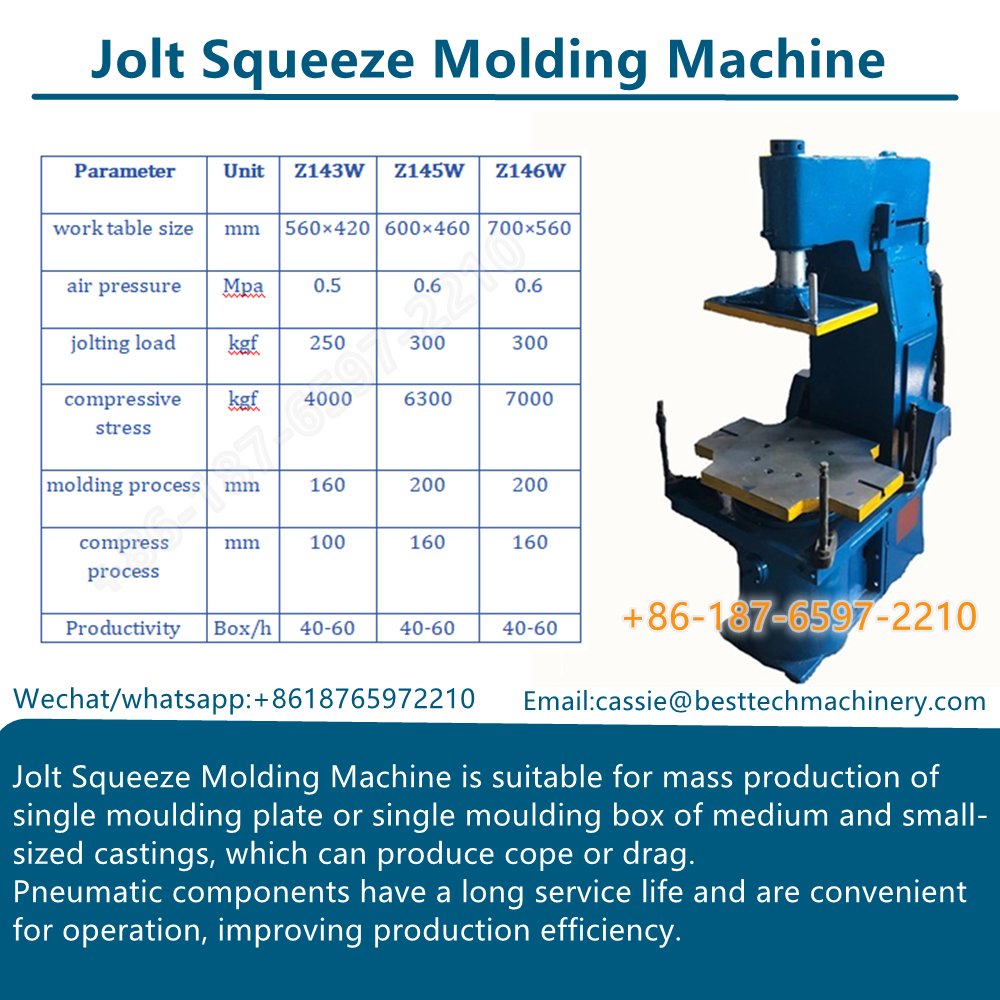
Stroj na formování písku s lisovánímje typ slévárenského zařízení používaného k výrobě zelených pískových forem pro odlévání kovů. Zhutňuje formovací písek kolem vzoru kombinací dvou akcí: otřesy (vertikální vibrační náraz) a mačkání (vysoko-tlakové stlačení).
Je široce používán v malých a středních-slévárnách, protože má jednoduchou strukturu, stabilní výkon a nízké investiční náklady.
Zavedení
Při tradiční výrobě lití do zeleného písku seStroj na formování písku otřesem Squeezezůstává jedním z nejpoužívanějších formovacích systémů díky své jednoduché mechanické struktuře, stabilnímu zhutňovacímu výkonu a ekonomickým investičním nákladům.
Pro malé a střední-slévárny tento stroj poskytuje:
Spolehlivá tvrdost formy
Stabilní rozměrová přesnost
Snadná obsluha a údržba
Nízká investice do vybavení
Z technického hlediska je pochopení principu jeho fungování a implementace správných postupů údržby zásadní pro zajištění stálé kvality odlitků a dlouhodobé{0}}provozní stability.
1. Co je to formovací stroj Jolt Squeeze Sand Forming Machine?
A Jolt Squeeze Sand Molding Machine je mechanický systém formování zeleného písku, který kombinuje dvě technologie zhutňování:
Otřesové zhutňování (nárazové zhutňování)
Zhutňování lisováním (zhutňování statickým tlakem)
Kombinace těchto dvou metod zajišťuje rovnoměrné rozložení hustoty písku v celé dutině formy, takže je vhodná zejména pro malé a střední odlitky ze železa.
Tento typ stroje se běžně používá v:
Výroba odlitků ze šedé litiny
Dílny na lití tvárné litiny
Výroba malosériových odlitků
2. Princip činnosti formovacího stroje Jolt Squeeze Sand
2.1 Proces otřesového zhutňování
Mechanismus nárazu využívá opakované vertikální nárazy ke zhutnění formovacího písku.
Pracovní postup:
Baňka naplněná zeleným pískem je umístěna na stole stroje.
Stlačený vzduch vstupuje do nárazového válce.
Stůl se rychle zvedne nahoru.
Stůl náhle spadne vlivem gravitace.
Opakované nárazy zhutňují písek zdola nahoru.
Typické technické parametry:
| Parametr | Typický rozsah |
|---|---|
| Frekvence otřesů | 60–120krát/min |
| Nárazový tah | 50–100 mm |
| Pracovní tlak vzduchu | 0,5–0,7 MPa |
| Spotřeba vzduchu | 0,3–0,6 m³/cyklus |
Během otřesu se částice písku přeskupují a zvyšují hustotu ve spodní oblasti formy a tvoří základní zhutňovací vrstvu.
2.2 Proces lisování lisováním
Po nárazovém zhutnění mačkací mechanismus aplikuje svislý statický tlak shora.
Pracovní postup:
Stlačovací hlava klesá.
Je aplikována pneumatická nebo hydraulická síla.
Písek je zhutněn rovnoměrně shora dolů.
Je dosaženo požadované tvrdosti formy.
Typické technické parametry:
| Parametr | Typický rozsah |
|---|---|
| Stiskněte tlak | 0,6–1,0 MPa |
| Squeeze tah | 150–300 mm |
| Tvrdost formy | 80–95 (zelený tvrdoměr) |
| Doba cyklu | 20–40 sekund/forma |
Fáze stlačení výrazně zlepšuje:
Kvalita povrchové úpravy
Rozměrová přesnost
Pevnost formy
3. Hlavní konstrukční prvky
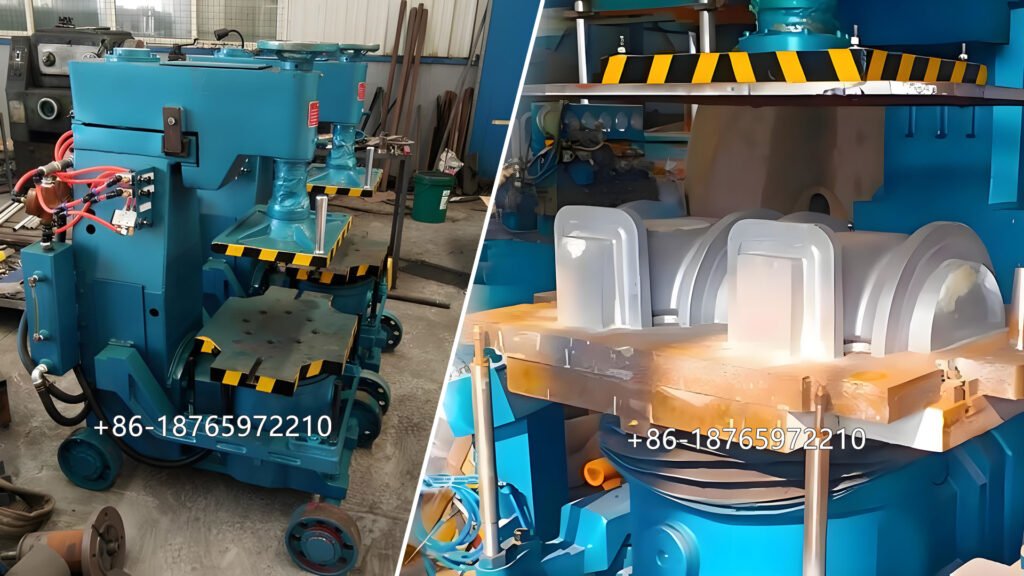
Mezi hlavní sestavy formovacího stroje Jolt Squeeze patří:
Rám stroje
Otřesový válec
Stlačovací válec
Systém vzorových desek
Pneumatický řídicí systém
Hydraulický systém (pro typ hydraulického stlačování)
Elektrická ovládací skříň
Každý systém musí fungovat koordinovaně, aby byla zachována stabilní kvalita lisování.
4. Mezinárodní normy a technické odkazy
Ačkoli jsou stlačovací stroje mechanické systémy, jejich provoz a kvalita odlévání by měly odpovídat příslušným normám:
ISO 8062– Geometrické specifikace produktu (GPS) pro odlitky
ASTM International E10 / E18– Normy zkoušení tvrdosti
DIN EN 1247– Požadavky na bezpečnost slévárenských strojů
Vlastnosti zeleného písku by navíc měly splňovat interní standardy kontroly kvality slévárny:
Obsah vlhkosti: 3,0–4,5 %
Stlačitelnost: 35–45 %
Propustnost: 80–140
Standardizovaná výroba zajišťuje konzistentní výkon odlévání a dodržování exportu.
5. Výhody pískového formovacího stroje Jolt Squeeze
Na základě inženýrských zkušeností tento stroj nabízí:
Jednoduchá mechanická konstrukce
Nízké investiční náklady
Stabilní tvrdost formy
Snadná údržba
Vhodné pro malou a střední výrobu
Ve srovnání s automatickými formovacími linkami je však pracovní náročnost relativně vyšší a produktivita mírná.
6. Metody údržby a průvodce servisem
Preventivní údržba přímo ovlivňuje životnost zařízení a efektivitu výroby.
6.1 Kontrolní seznam denních kontrol
Operátoři by měli ověřit:
Stabilita tlaku vzduchu (0,5–0,7 MPa)
Stav těsnění válce
Stav mazání
Těsnost šroubů
Bezpečnost elektrického systému
Absence úniku vzduchu
6.2 Řízení mazání
Mezi mazací body patří:
Vodicí sloupy
Posuvné kolejnice
Otřesový mechanismus
Svírací mechanismus
Doporučená frekvence:
Vysoká produkce: jednou za směnu
Normální produkce: jednou denně
Používejte průmyslová- maziva podle specifikací zařízení.
6.3 Údržba pneumatického systému
Pneumatický systém je primárním zdrojem energie.
Postupy údržby:
Denně vypouštějte vodu ze vzduchového filtru
Čistěte filtr jednou týdně
Zkontrolujte solenoidové ventily
Udržujte stabilní tlak (0,5–0,7 MPa)
Nestabilní tlak vzduchu způsobí nestálou tvrdost formy.
6.4 Údržba hydraulického systému (pokud je to možné)
Pro typ hydraulického stlačování:
Měsíčně kontrolujte hladinu oleje
Hydraulický olej vyměňujte každých 6–12 měsíců
Udržujte teplotu oleje pod 60°C
Pravidelně kontrolujte místa úniku
Znečištěný olej může poškodit těsnění a snížit stabilitu tlaku.
6.5 Správa opotřebitelných dílů
Běžné opotřebitelné díly:
Těsnící kroužky
Vodicí rukávy
Nárazové podložky
Vzduchové ventily
Včasná výměna zabraňuje neočekávaným prostojům.
7. Průvodce odstraňováním problémů
| Problém | Možná příčina | Doporučené řešení |
|---|---|---|
| Nerovnoměrná tvrdost formy | Nedostatečné cykly otřesů | Zvyšte frekvenci otřesů |
| Zhroucení písku | Nízký stlačovací tlak | Upravte nastavení tlaku |
| Nadměrné vibrace | Uvolněné konstrukční šrouby | Utáhněte a zkontrolujte rám |
| Pomalý pohyb stolu | Únik vzduchu | Zkontrolujte pneumatické potrubí |
| Špatný povrch odlévání | Nesprávná vlhkost písku | Upravte vlhkost na 3–4,5 % |
Preventivní prohlídka může snížit neočekávané poruchy o více než 60–70 %.
8. Praktická inženýrská doporučení
Pro dosažení stabilní výroby:
Udržujte vlhkost písku na 3,0–4,5 %
Kontrolujte teplotu písku pod 45°C
Provádějte měsíční preventivní údržbu
Zaznamenávejte parametry formování denně
Kalibrujte manometry čtvrtletně
Stabilní kontrola písku je stejně důležitá jako údržba zařízení.
9. Nejčastější dotazy
Q1: Jaký je rozdíl mezi zhutněním nárazem a stlačením?
Otřesové zhutňování využívá nárazovou sílu z opakovaných kapek, zatímco zhutňování stlačováním využívá statický tlak k dosažení jednotné hustoty písku.
Q2: Jaká je typická výrobní kapacita?
Typicky 80–150 forem za hodinu v závislosti na velikosti baňky a úrovni automatizace.
Q3: Je hydraulické stlačování lepší než pneumatické stlačování?
Hydraulické stlačení poskytuje stabilnější a vyšší tlak, vhodný pro vyšší požadavky na tvrdost formy.
Závěr
TheStroj na formování písku otřesem Squeezezůstává spolehlivým a nákladově{0}}efektivním řešením pro výrobu lití do zeleného písku.
Pochopením principu jeho fungování, dodržováním mezinárodních norem a zavedením systematického řízení údržby mohou slévárny dosáhnout:
Stabilní kvalita formy
Prodloužená životnost zařízení
Nižší náklady na údržbu
Zlepšená efektivita výroby
Pro malé a střední-slévárny je i nadále jedním z nejpraktičtějších dostupných řešení lisování.
Kontaktujte nás pro profesionální řešení!
Telefonní číslo (Whatsapp)
+8618765972210
E-e-mail
cassie@besttechmachinery.com
